Filamento fundido
Extrusão de termoplástico aquecido. Útil para protótipos, organização de bancada e peças didáticas. O uso intraoral depende de materiais e processos específicos.
04 — Impressão 3D
Tecnologias, resinas, fatiamento, suportes, lavagem, pós-cura, segurança e validação clínica. A proposta é separar aplicabilidade real de promessa comercial.
Doze blocos · abra o que precisar
A impressão 3D é uma forma de manufatura aditiva: o objeto é produzido camada a camada a partir de um modelo digital. Na odontologia, ela se integrou ao fluxo CAD/CAM porque permite transformar escaneamentos intraorais, modelos laboratoriais e planejamentos cirúrgicos em modelos, guias, protótipos, dispositivos interoclusais, bases protéticas e restaurações poliméricas.
Consolidação da estereolitografia, em que uma resina fotossensível é polimerizada seletivamente por luz. Esse princípio ainda sustenta SLA, DLP e MSLA/LCD.
Expansão industrial de prototipagem rápida e entrada gradual na área médica para modelos anatômicos, guias e planejamento.
Popularização odontológica com scanners intraorais, softwares CAD, impressoras de bancada e resinas biocompatíveis.
Uso clínico-laboratorial ampliado, mas altamente dependente de indicação, material, equipamento, parâmetros, pós-processamento e rastreabilidade.
O mecanismo de formação da camada ajuda a entender materiais, produtividade e limitações. A tecnologia, isoladamente, não valida uma indicação clínica.
Extrusão de termoplástico aquecido. Útil para protótipos, organização de bancada e peças didáticas. O uso intraoral depende de materiais e processos específicos.
Um laser percorre a seção de cada camada e fotopolimeriza a resina. O tempo depende das trajetórias; a acurácia depende do conjunto óptico, material e processo.
Um projetor com microespelhos (DMD) expõe a seção da camada. Tamanho do pixel, óptica, resina e separação da camada participam do resultado.
Uma tela LCD controla a passagem da luz de LEDs. A contagem em “K” descreve a tela; não mede, sozinha, a acurácia da peça.
Low Force Display é a arquitetura proprietária da Formlabs Form 4/4B. Combina máscara LCD, iluminação e sistema de liberação; não é uma categoria geral que inclua Asiga ou SprintRay DLP.
SLS usa laser; MJF usa agentes depositados e energia térmica. Ambos processam leitos de pó polimérico, em fluxos sobretudo industriais.
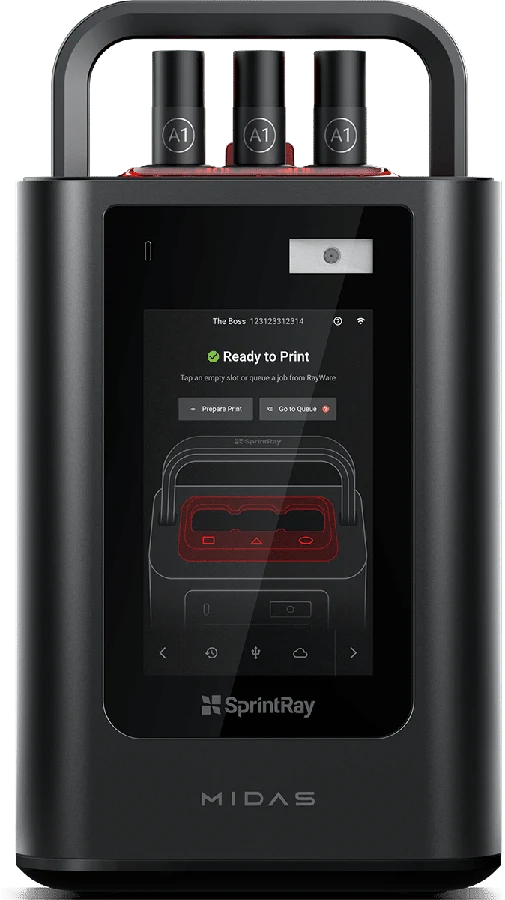
Digital Press Stereolithography é o processo proprietário do SprintRay Midas. Cápsulas pressurizadas permitem processar compósitos fotopolimerizáveis de alta viscosidade e alto teor de carga; a luz define as camadas.
Aplicação: restaurações nas indicações autorizadas para cada material. O resultado continua dependendo da cápsula, do equipamento e do pós-processamento previstos na IFU. Não equivale à prensagem ou à sinterização de cerâmica.
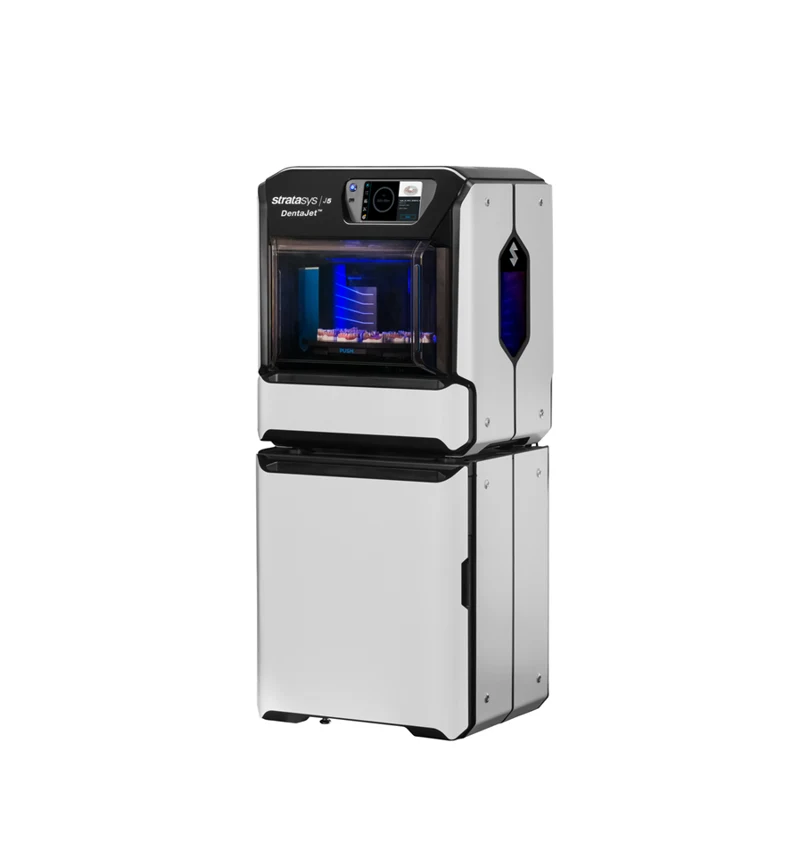
PolyJet é uma tecnologia de jateamento de material da Stratasys. Cabeçotes depositam microgotas de fotopolímero, curadas por UV em cada camada. O material de suporte é depositado separadamente e removido ao final.
Aplicação: modelos multicoloridos e com materiais diferentes, conforme o equipamento. No sistema J5 DentaJet/TrueDent, próteses totais podem ser impressas com base e dentes em uma peça. A indicação depende da resina, da IFU e da região.
O arquivo de desenho não é o mesmo arquivo que a impressora executa.
| Tipo | Exemplos | Uso | Limitação |
|---|---|---|---|
| Malha geométrica | STL | Formato mais difundido para modelos e peças CAD. | STL não define formalmente a unidade e não preserva cor/textura. Confirme escala e integridade da malha. |
| Malha com cor e textura | PLY, OBJ | Útil para escaneamentos coloridos, comunicação, face scan e planejamento. | Nem todo fatiador ou CAD usa esses dados de cor de forma clínica. |
| 3MF | 3D Manufacturing Format | Pode preservar unidade, geometria e metadados de fabricação. | O suporte às extensões varia entre programas. 3MF Consortium |
| Projeto de desenho ou preparo | DentalCAD, Blender (.blend), PreForm (.form) | Guarda o estado editável no respectivo software; um projeto de preparo não é necessariamente um CAD paramétrico. | Geralmente depende do software original. |
| Arquivo fatiado | CTB, CB, PWMA/PWMX, Photon, PWS, ZIP, FORM e formatos proprietários | Contém imagens de camadas, tempos, velocidades, lift/retract e metadados da impressora. | Não é universal; um arquivo fatiado para um equipamento não serve para outro. |
CHITUBOX, Lychee, Voxeldance Tango e Photon Workshop permitem editar exposição, camadas, suportes, compensações e, em muitos casos, velocidades. São úteis para sistemas abertos, mas exigem validação própria.
PreForm, RayWare/SprintRay, Primeprint, Asiga Composer e ecossistemas similares podem trabalhar com bibliotecas validadas. Alguns permitem edição fina; outros restringem parâmetros para proteger o protocolo.
O desempenho da peça depende da cadeia inteira, não de um único equipamento.
Defina se a peça será modelo, guia, dispositivo interoclusal, provisório, coroa de longa duração, base protética ou protótipo.
Verifique malha, espessura, bordas abertas, artefatos e escala antes de fatiar.
Escolha orientação, suportes, camada, exposição, distância de lift, velocidade, compensações e se haverá oco e furos.
Controle resina, lote, agitação, temperatura, tanque, filme, plataforma, contaminação e luz ambiente.
Remova resina líquida sem saturar ou fragilizar a peça. Use solvente e tempo compatíveis com a IFU.
Aumente o grau de conversão com unidade, tempo e condições definidos na IFU. Isso não implica conversão de 100% dos monômeros.
Remova suportes, ajuste, polimento e, quando indicado, glaze e caracterização sem violar a indicação do material.
Confirme adaptação, estabilidade dimensional, ausência de resina residual, documentação de lote e rastreabilidade.
Nomes baseados em CHITUBOX e fatiadores similares; sistemas fechados podem bloquear parte dos ajustes.
| Parâmetro | O que controla | Impacto | Erro comum |
|---|---|---|---|
| Layer Height | Altura de cada camada. | Camadas menores podem melhorar transições verticais, mas aumentam tempo e nem sempre melhoram adaptação. | Usar 25 µm sem recalibrar exposição. |
| Exposure Time | Tempo de luz das camadas normais. | Define polimerização, detalhe, resistência de camada e dimensão lateral. | Subexpor para ganhar velocidade ou superexpor até inchar margens. |
| Bottom Exposure | Tempo de luz nas camadas de base. | Aumenta adesão à plataforma. | Tempo excessivo gera pé de elefante; tempo baixo solta da plataforma. |
| Bottom Layer Count | Número de camadas com exposição de base. | Afeta adesão inicial e estabilidade de peças suportadas. | Base exagerada em peças com regiões críticas próximas à plataforma. |
| Transition Layers | Transição gradual entre exposição de base e normal. | Reduz descontinuidade de cura e risco de delaminação perto da base. | Ignorar quando o bottom exposure é muito maior que o normal. |
| Rest Time | Pausas independentes antes/depois da elevação e após o retorno. | Favorece a estabilização da resina. | Zerar a pausa após o retorno em um perfil que exige estabilização. |
| Light-off Delay (legacy) | No CHITUBOX, soma elevação, espera e retorno. | Não equivale a uma pausa independente. | Copiar o valor de Rest Time; a interpretação pode variar com o firmware. |
| Lift Distance | Quanto a plataforma sobe após cada camada. | Precisa ser suficiente para descolar a camada do filme e renovar resina. | Distância baixa em FEP grande ou frouxo, ou com resina viscosa. |
| Lift Speed | Velocidade de subida. | Influencia força de destacamento, delaminação e falha de suporte. | Subida muito rápida em peça pesada; algumas impressoras fechadas não permitem editar. |
| Retract Speed | Velocidade de retorno à posição de exposição. | Afeta turbulência, bolhas e estabilização da resina. | Retração agressiva com resinas carregadas. |
| Light PWM | Ciclo de trabalho da fonte luminosa. | Modula a intensidade emitida. | Tratar PWM como nível de cinza da imagem. |
| Picture Grayscale | Nível de cinza da região exposta na imagem. | Pode alterar a dose local de luz. | Mudar a imagem sem reavaliar a exposição. |
| Anti-aliasing | Suavização dos degraus visuais da imagem fatiada. | Pode melhorar aparência, mas não corrige geometria nem exposição ruim. | Confundir suavização visual com precisão dimensional. |
| Tolerance Compensation | Compensação de dimensões internas e externas. | Útil para encaixes, modelos, análogos e roscas, se validada. | Usar compensação para mascarar erro de calibração. |
Em sistemas fechados ou validados, parâmetros como velocidade de lift, retract, PWM e tempo de cura podem não ser editáveis. Isso não é necessariamente uma limitação; pode ser parte da estratégia de controle e validação do fabricante.
Calibrar é encontrar uma janela robusta de impressão, não apenas fazer uma peça grudar na plataforma.
Consulte instruções de uso, comprimento de onda, pós-cura, lavagem, compatibilidade e parâmetros iniciais do fabricante.
Solicite perfil para sua impressora, versão de fatiador, tipo de tanque e filme e unidade de pós-cura.
Controle temperatura, agitação, lote, camada, tanque, filme, plataforma, solvente e tempo de pós-cura.
XP2/Validation Matrix, R_E_R_F, Cones of Calibration e AmeraLabs Town ajudam a achar a janela inicial.
Avalie dimensões críticas: espessura, pinos, furos, encaixes, linhas e paredes. Aparência isolada não basta.
Valide em modelo, guia, dispositivo, coroa ou estrutura equivalente à indicação pretendida.
Registre impressora, resina, lote, perfil, temperatura, orientação, lavagem, pós-cura e resultado.
Novo lote, nova cor, nova tela, novo FEP/PFA, nova câmara de cura ou mudança de temperatura justificam reavaliação.
A maior parte das falhas em resina nasce de orientação, suporte insuficiente, ilhas ou aprisionamento de resina.
O suporte deve estabilizar a peça contra a força de destacamento do filme, mas sem marcar áreas críticas. Em coroas, evite margens, superfície interna e zonas estéticas nobres. Em dispositivos interoclusais, evite intrados e superfície funcional sempre que possível. Em modelos, prefira bases, bordas e áreas sem leitura clínica.
Ilha é uma região da camada que começa “no ar”, sem conexão com a plataforma, com suporte ou com uma camada anterior. Ela cura no filme, vira resíduo, cria geometria faltante e pode perfurar FEP/PFA ou danificar a tela. A correção é mudar orientação ou adicionar suporte antes da primeira camada da ilha.
| Configuração | Significado prático | Quando aumentar | Quando reduzir |
|---|---|---|---|
| Z Lift Height | Distância entre o ponto mais baixo do modelo e a plataforma. | Para melhorar acesso aos suportes e facilitar escoamento de resina. | Quando o tempo de impressão fica desnecessariamente alto. |
| Light / Medium / Heavy | Predefinições de espessura, contato e densidade. | Peças grandes, pesadas, com resina viscosa ou área de sucção maior. | Peças delicadas ou áreas estéticas, desde que não haja ilhas. |
| Support Angle | Ângulo máximo entre o plano tangente da superfície e a plataforma para gerar suportes automáticos. | Quando há muitas regiões sem apoio ou ilhas pequenas. | Quando o auto-suporte exagera e marca áreas críticas. |
| Touch Tip Distance | Espaçamento entre pontas. Maior distância = menor densidade. | Para espaçar os suportes, quando a estabilidade já é suficiente. | Para aumentar a densidade e reduzir trechos sem sustentação. |
| Contact Diameter / Tip Upper Diameter | Tamanho da área de contato na peça. | Quando a peça solta ou há ilhas que falham. | Quando a marca de suporte danifica superfície crítica. |
| Contact Depth | Profundidade de penetração da ponta do suporte na peça. | Para resistir à tração de destacamento, sobretudo em peças pesadas. | Quando a remoção arranca material ou deixa crateras. |
| Upper / Lower Diameter | Diâmetros do segmento superior do suporte. | Quando o suporte dobra ou rompe perto da ponta. | Para reduzir consumo e marcas, se a estabilidade for mantida. |
| Middle Diameter / Angle | Espessura e inclinação do pilar principal. | Peças pesadas, plataformas grandes ou resinas rígidas e viscosas. | Quando há excesso de material e remoção difícil. |
| Raft Shape / Raft Thickness | Base de ancoragem na plataforma. | Quando há descolamento da base ou falha inicial. | Quando a aderência é excessiva e danifica plataforma ou peça. |
Modelos ocos economizam resina e reduzem massa, mas só são seguros quando a resina líquida consegue sair. Se uma região oca fica fechada, a peça pode permanecer úmida internamente mesmo após lavagem e pós-cura; isso aumenta odor, exsudação de resina, falha de biocompatibilidade, amolecimento local, rachaduras tardias e contaminação da bancada. Use base aberta, furos de drenagem em pontos baixos e, quando necessário, um segundo furo para entrada de ar. A orientação e os suportes devem permitir escoamento durante a impressão e a lavagem.
Regra prática: antes de imprimir um modelo oco, percorra mentalmente cada camada. A resina precisa entrar, sair e ser lavada. Uma cavidade que não drena é uma falha de projeto, não um detalhe estético.
Pós-processamento é etapa de fabricação. Não é apenas limpeza.
Remove resina líquida superficial. Pode usar álcool isopropílico, etanol ou soluções indicadas pelo fabricante. Banho excessivo pode alterar superfície, adaptação e resistência. O protocolo deve seguir a IFU.
Um banho inicial remove o excesso; o segundo, mais limpo, finaliza. Essa estratégia reduz contaminação cruzada e resíduos pegajosos, principalmente em guias e geometrias internas.
Aumenta o grau de conversão e pode reduzir monômeros residuais; não garante conversão completa. Influencia propriedades mecânicas, cor e resposta biológica. Siga a IFU: mais tempo não significa sempre melhor resultado.
O aquecimento pode aumentar mobilidade de radicais e monômeros, favorecendo grau de conversão. Em excesso, pode distorcer, amarelar ou fragilizar certos materiais.
O oxigênio pode inibir a polimerização superficial. Algumas técnicas usam glicerina, nitrogênio ou câmaras específicas, mas isso depende da resina e da validação do fabricante.
A compatibilidade depende dos fotoiniciadores. Muitas resinas abertas usam 405 nm; alguns sistemas profissionais trabalham em 385 nm. A resina deve ser compatível com a impressora e com a unidade de cura.
Em geral, resinas para impressão 3D odontológica combinam monômeros e oligômeros acrilatos ou metacrilatos, fotoiniciadores, inibidores, pigmentos e, em materiais restauradores, cargas inorgânicas ou cerâmicas. A composição altera viscosidade, translucidez, radiopacidade, resistência, desgaste, sorção, solubilidade e protocolo de pós-cura.
Foco em estabilidade dimensional, leitura anatômica, baixa contração e custo. Não devem ser usadas como biocompatíveis intraorais.
Precisam preservar dimensão, aceitar a esterilização indicada e manter estabilidade das anilhas.
Costumam usar matrizes com carga inorgânica ou cerâmica para resistência, desgaste e estética. Exigem espessura, polimento e cimentação adequados.
Podem ser rígidos, flexíveis ou termo-reativos. Conforto, retenção, desgaste e fratura dependem muito da formulação.
Demandam estabilidade dimensional, união entre base e dente e resistência ao envelhecimento em meio úmido.
Resina líquida é risco químico. Use luvas adequadas, óculos, ventilação, proteção da bancada e descarte correto. Peças clínicas precisam estar totalmente lavadas e pós-curadas conforme IFU.
O custo real inclui impressora, lavagem, cura, resina, suporte, manutenção, validação e tempo de aprendizado.
| Sistema | Característica | Exemplos | Faixa | Contrapartida |
|---|---|---|---|---|
| Aberto | Mais liberdade. Permite diferentes resinas e fatiadores, mas exige calibração e documentação local. | Elegoo Mars/Saturn, Anycubic Photon, Phrozen Sonic, UniFormation GKtwo, algumas configurações Asiga. | R$ 1.800–18.000+ | Curva de aprendizado maior |
| Híbrido | Perfis e abertura parcial. Reduz tentativa e erro, preservando alguma flexibilidade. | Formlabs Form 4B, Asiga, Ackuretta e fluxos com bibliotecas validadas. | R$ 18.000–80.000+ | Mais suporte do fabricante |
| Fechado | Controle de processo. Menos liberdade, maior padronização e custo de entrada superior. | SprintRay, Dentsply Sirona Primeprint, Straumann/DMG/Saremco em ecossistemas validados. | R$ 35.000–120.000+ | Perfil validado pelo sistema |
Faixas aproximadas para o mercado brasileiro. Podem variar por câmbio, impostos, garantia, pacote de lavagem e cura, treinamento, licenças e suporte local. Não substituem cotação formal.
Valores de fichas técnicas públicas e estudos. Não comparar diretamente sem considerar norma, orientação, impressora, lavagem, pós-cura e envelhecimento.
| Material | Resistência flexural | Módulo flexural | Composição e observações | Fonte e leitura crítica |
|---|---|---|---|---|
| Smart Print Bio Vitality — Smart Dent | 147 MPa | 5,49 GPa | Resina nano-híbrida; carga por peso 58–59%; Shore D >92; sorção 1,5 µg/mm³; radiopacidade 1,048 mmAl. | Smart Dent · ficha técnicaResistência: ISO 4049, laudo citado pelo fabricante. Dados comerciais não estabelecem longevidade clínica. |
| PriZma 3D Bio Crown Diamond — Makertech | 143 MPa | Não localizado | 52% de cargas silanizadas, segundo catálogo. Conferir a indicação e o protocolo para cada tipo de restauração. | Makertech · catálogoMódulo não localizado; não inferido a partir da composição. |
| PriZma 3D Bio Crown — Makertech | Não localizado | Não localizado | Resina nano-híbrida composta, com cerâmica e zircônia silanizada. | Makertech · catálogoConsultar IFU/TDS da formulação e do sistema. |
| Voxelprint Ceramic — FGM | Não localizado | Não localizado | ~60% em peso de cargas inorgânicas vitrocerâmicas; compatível com DLP/LCD 385 ou 405 nm; indicado para próteses unitárias sobre dentes e implantes. | FGM · perfil técnicoO documento apresenta gráficos de ensaios; não foram extraídos valores aproximados das barras. Perfil de impressão não valida sozinho todo o fluxo clínico. |
| BEGO VarseoSmile Crown Plus | 116–150 MPa | 4,09 GPa | Material para restaurações unitárias e elementos protéticos; desempenho depende do sistema validado. | BEGO · Technical dataFaixa declarada conforme o equipamento de pós-cura; não é média de um único ensaio. |
| Saremco print CROWNTEC | 155 MPa | 4,5 GPa | Resina para restaurações impressas; valores dependem de método e pós-cura. | Saremco · TDS 04/2024Valores típicos; DIN EN ISO 4049. Especificações: >130 MPa e >4,0 GPa. |
| Formlabs Permanent Crown | ≈116 MPa | Não confirmado | Material de ecossistema validado Formlabs; confirmar IFU vigente e impressora compatível. | Formlabs · IFU 2020Documento histórico do fabricante hospedado em distribuidor. Módulo de 4,09 GPa não confirmado para esta fonte. |
| Material | Resistência flexural | Módulo flexural | Outras propriedades | Fonte e leitura crítica |
|---|---|---|---|---|
| KeyPrint KeySplint Soft | 44–47 MPa | 1,1–1,4 GPa | Elongação 100–120%; material flexível e termo-reativo. | Keystone · TDS R5Resistência e módulo: ASTM D790. A mesma ficha traz outro conjunto de resultados pela ISO 20795-2. |
| Voxelprint Splint Tough — FGM | Não localizado | Não localizado | Consultar as propriedades da formulação e da versão comercial. Os números de tenacidade do ZIP não foram reconfirmados em ficha primária nesta revisão. | FGM · VoxelprintDados numéricos não reconfirmados. |
| Cosmos Splint — Yller | 88 MPa | 2,45 GPa | Valores da página Cosmos Splint; não atribuir automaticamente à variante SLA. | Yller · Cosmos SplintISO 20795-1. Módulo elástico declarado pelo fabricante. |
| PriZma 3D Bio Splint — Makertech | Não localizado | Não localizado | Resina transparente biocompatível, indicada para retentores e dispositivos interoclusais; possui controle visual de pós-cura no catálogo. | Makertech · catálogoConsultar IFU/TDS da formulação e do sistema. |
| PriZma 3D Bio Splint Soft — Makertech | Não localizado | Não localizado | Material flexível; não deve ser comparado diretamente a splints rígidos. | Makertech · catálogoConsultar IFU/TDS da formulação e do sistema. |
| Formlabs Dental LT Comfort | ≈21 MPa | 0,643 GPa | Elongação: 33%; Shore D: 75. | Formlabs · material dataDados do protocolo Form 3B, 100 µm, Form Wash e Form Cure descrito pelo fabricante. |
| SprintRay NightGuard Firm | ≈119 MPa | 2,452 GPa | Resina para dispositivos interoclusais rígidos. | SprintRay · NightGuard FirmValores declarados pelo fabricante; conferir o protocolo antes da comparação. |
| DETAX Freeprint splint 2.0 | Não confirmado | Não confirmado | Valores anteriores removidos até confirmação em ficha da formulação exata. Não transferir dados entre versões SLA/LCD ou materiais diferentes. | Ivoclar · DETAX splint 2.0Indicação documentada; números não reconfirmados. |
| Material | Resistência flexural | Módulo flexural | Composição e observações | Fonte e leitura crítica |
|---|---|---|---|---|
| Cosmos Temp — Yller | Não confirmado | Não confirmado | Material para provisórios. Entrou na tabela por comparação, mas não deve ser tratado como resina para coroa de longa duração. | Yller / Dental SpeedReferência de distribuidor herdada do ZIP; valores não reconfirmados nesta revisão. Material provisório. |
Valores de resistência e módulo não são equivalentes quando medidos sob normas, geometrias, orientações, impressoras, tempos de cura, atmosferas e envelhecimentos diferentes. Onde o dado não existe em fonte pública, a tabela registra a ausência em vez de estimar.
Fontes usadas para conceitos, parâmetros, pós-processamento e propriedades públicas. Sempre confirmar a IFU vigente.